
De la perla al bloque: Las 72 horas invisibles que determinan el comportamiento mecánico en obra.
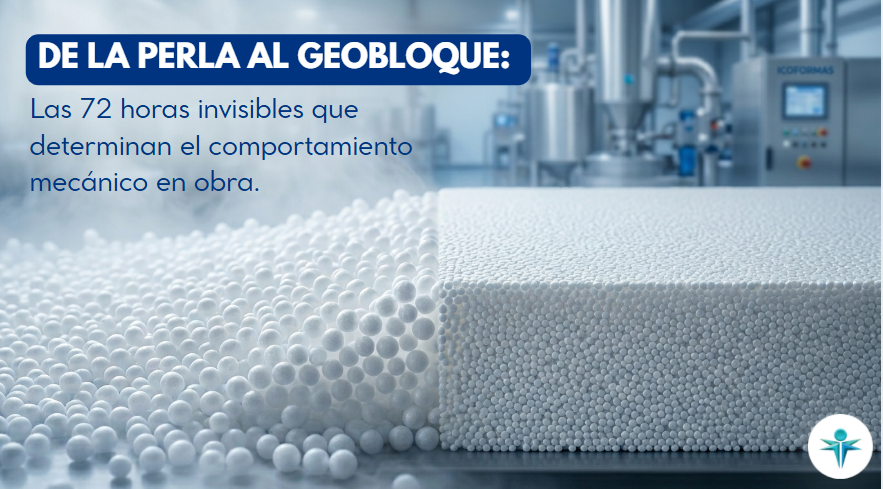
Si alguna vez recibió un bloque de EPS en obra y lo único que revisó fue que las dimensiones coincidieran con el pedido, es probable que esté evaluando el material equivocado. La dimensión es el resultado final de un proceso que dura entre 48 y 72 horas, y en cada una de esas horas hay decisiones físicas y químicas que determinan si ese bloque va a comportarse como lo especificó el calculista.
En ICOFORMAS no fabricamos bloques, fabricamos comportamiento mecánico en forma de bloque. La diferencia no es semántica: es el criterio que separa un proveedor de EPS genérico de uno que puede respaldar su entrega con una ficha técnica por lote.
Las 4 etapas del proceso productivo:
01 Pre-expansión de la perla
La materia prima es poliestireno en forma de microperlas que contienen pentano —un hidrocarburo de bajo punto de ebullición— atrapado en su interior. Al aplicar vapor de agua a presión controlada, el pentano se volatiliza y expande hasta el 90% de su volumen original. Esta etapa es donde se predefine la densidad final del bloque: a mayor temperatura y tiempo de exposición al vapor, mayor expansión y menor densidad resultante. Un operario con criterio técnico no solo “abre la válvula”: controla una curva de temperatura que determina si el producto final va a tener la densidad definida por el consumidor final.
02 Reposo de la perla
Después de la pre-expansión, la perla expandida está inestable: tiene pentano residual en su interior y vacío parcial en las células recién formadas. Si se moldea en ese estado, el bloque resultante tendrá tensiones internas que generarán contracción dimensional después del proceso. Por eso la perla debe reposar en silos abiertos durante un mínimo de 12 a 24 horas, permitiendo que el aire difunda hacia el interior de las células y estabilice la presión. Este paso es el que los proveedores de menor costo suelen acortar.
03 Moldeo y fusión final
La perla se introduce en moldes de acero donde se aplica nuevamente vapor de agua. En esta segunda exposición, las perlas se fusionan entre sí formando una masa sólida y homogénea. La calidad de esa fusión —medida por el porcentaje de perlas que se rompen dentro de la masa versus las que simplemente se separan— determina la resistencia a la tracción y la integridad del bloque bajo carga. En este proceso, la perla debe reposar para garantizar la estabilidad dimensional.
04 Reposo post-moldeo y liberación
El bloque recién desmoldado está caliente y con humedad superficial. Debe reposar nuevamente entre 12 y 24 horas adicionales según espesor antes de ser cortado o despachado. Un bloque que sale caliente del molde y se corta de inmediato puede presentar recuperación elástica diferida: las dimensiones finales no coinciden con las del corte. En proyectos con modulación exacta como los casetones para losas nervadas, ese desfase es inaceptable.
Ahora bien, todo este proceso consume energía. Vapor, resistencias eléctricas, compresores, sistemas de corte CNC. En ICOFORMAS, esa energía proviene en una proporción significativa de nuestra planta solar de 120 KWp instalada en cubierta. No es un dato decorativo para reportes de sostenibilidad: es la forma en que la huella de carbono incorporada de nuestro EPS es mediblemente menor a la de un producto fabricado íntegramente con energía de red. Para proyectos que buscan certificación LEED o EDGE, ese dato puede documentarse y aportarse al expediente de certificación.
¿Por qué te menciono todo esto?
Porque cuando un proyecto especifica EPS sin preguntar por el proceso de fabricación del proveedor, está asumiendo que todos los bloques son iguales. Y no lo son. Dos bloques con las mismas dimensiones pueden tener densidades reales distintas, calidades de fusión distintas y comportamientos bajo carga completamente diferentes.
En ICOFORMAS cada lote sale con documentación técnica. No porque lo exija una norma: porque es la única forma coherente de decirle a un ingeniero civil o a un calculista que el material que especificó es exactamente el que va a recibir. Nuestro proceso de fabricación y control de calidad está respaldado por los estándares técnicos internacionales y nacionales más exigentes del sector.
Icoformas trabaja bajo las normas: NTC 1359 / ISO 845 / ASTM D1622 / ASTM C578 / NTC 1397
¿Quiere conocer el proceso de primera mano?
Si su proyecto requiere EPS con densidad certificada por lote, o si quiere entender cómo el proceso de fabricación impacta el desempeño en obra, escríbanos por WhatsApp. Le atendemos con el equipo técnico.
“Lo más caro en una obra no siempre es el material; es la ausencia de una ingeniería de valor que optimice cada decisión técnica.” — ICOFORMAS S.A.S.

